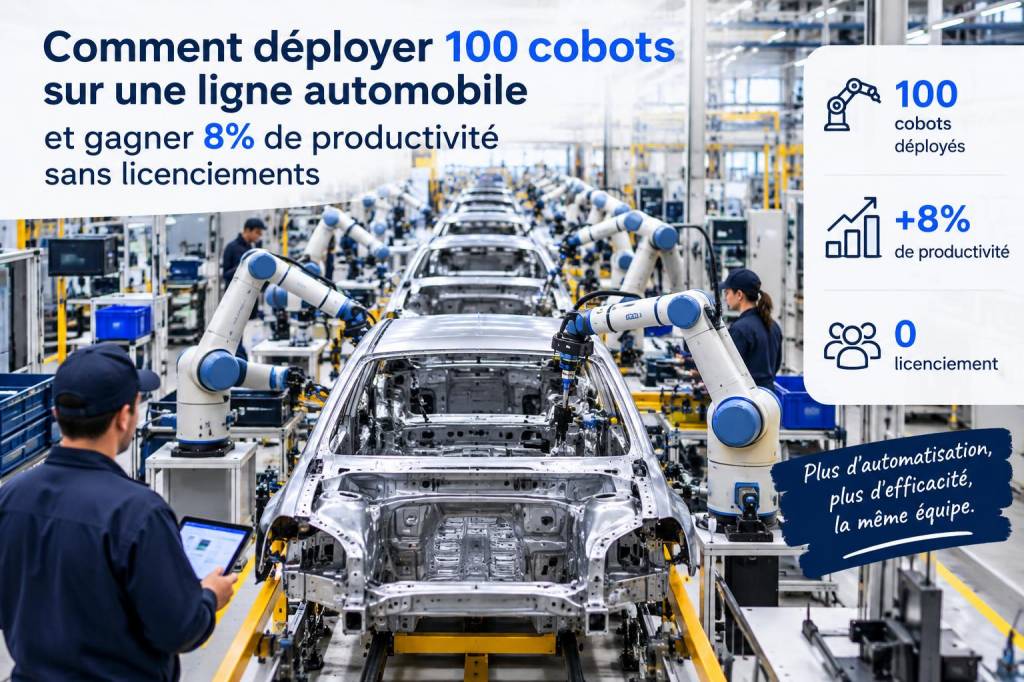
Lorsque j'ai été confronté pour la première fois à l'idée de déployer massivement des cobots sur une ligne automobile — 100 unités, pour être précis — j'ai ressenti à la fois l'excitation technique et la responsabilité humaine. Ce n'est pas un simple exercice d'automatisation : c'est une transformation d'organisation, de compétences et de culture. Dans cet article, je partage mon expérience, mes choix opérationnels et les étapes concrètes qui m'ont permis d'atteindre un gain de productivité de l'ordre de 8% sans procéder à des licenciements.
Pourquoi des cobots et pourquoi maintenant ?
Les cobots (robots collaboratifs) ont un avantage clair : ils sont conçus pour travailler aux côtés des opérateurs humains, réduire les tâches répétitives et préserver les emplois en déplaçant l'humain vers les tâches à plus forte valeur ajoutée. Dans le contexte d'une ligne automobile, leur intégration permet d'augmenter la cadence, d'améliorer la qualité et de réduire la pénibilité — sans pour autant remplacer massivement les équipes. Pour moi, la question n'était pas « faut-il automatiser ? » mais « comment automatiser intelligemment ? »
Étape 1 : diagnostic industriel et cartographie des tâches
Avant d'acheter 100 cobots, j'ai commencé par cartographier la ligne de production : chaque poste, chaque cycle, chaque contrainte ergonomique. L'objectif était d'identifier les tâches qui répondaient le mieux aux cobots :
- tâches répétitives à forte cadence (pose, vissage, vissage séquentiel) ;
- manutention de pièces lourdes ou encombrantes ;
- opérations de contrôle qualité standardisées ;
- postes à contraintes ergonomiques (gestes répétitifs, postures contraignantes).
Ce diagnostic m'a aussi permis de quantifier les gains potentiels et les risques : interfaces possibles, temps de cycle à améliorer, et impacts sur l'ergonomie.
Étape 2 : prototypage et pilote à petite échelle
Plutôt que de déployer 100 cobots d'un coup, j'ai lancé un pilote sur 6 postes ciblés, en partenariat avec un constructeur (j'ai travaillé avec des cobots UR d'Universal Robots et des cobots KUKA à bras léger pour des tâches différentes). Le pilote avait plusieurs objectifs :
- valider la fiabilité technique et la sécurité en environnement mixte ;
- mesurer l'impact sur le temps de cycle et la qualité ;
- tester l'acceptation par les opérateurs et les encadrants.
Résultat : après 3 mois, les postes pilotes ont montré une réduction moyenne des temps de cycle de 12% et une baisse des non-conformités de 18% sur les tâches automatisées.
Étape 3 : plan de déploiement industriel (100 cobots)
Fort de ces résultats, j'ai bâti un plan de déploiement en vagues successives, en tenant compte de la logistique, de l'électricité, des bancs d'outillage et de la formation :
- vague 1 : 20 cobots sur postes à haut gain de productivité ;
- vague 2 : 30 cobots sur postes de manutention et d'assemblage ;
- vague 3 : 50 cobots pour harmoniser la ligne et renforcer les zones critiques.
Chaque vague était accompagnée d'un plan de test, d'une phase de calibration et d'un KPI de validation (temps de cycle, taux de défaut, taux d'utilisation). Ce phasage a permis de limiter les interruptions de production et d'adapter les postes au fil de l'eau.
Intégration humaine : formation et redéploiement
Un élément clé de l'acceptation a été la réaffectation des opérateurs vers des tâches à plus forte valeur : supervision des cellules cobotisées, contrôle qualité fin, maintenance de 1er niveau, logistique et amélioration continue. Concrètement :
- formation de 3 à 5 jours pour chaque opérateur sur la programmation basique, la sécurité et la maintenance préventive ;
- création de postes de « coach cobot » : opérateurs expérimentés devenant référents ;
- récompenses et primes liées à l'augmentation de productivité collectives, pas individuelles, pour encourager la coopération.
Nous avons refusé les licenciements et proposé des parcours internes. Le résultat : une augmentation du taux de satisfaction au travail et une baisse des arrêts maladie liés aux gestes répétitifs.
Sécurité et conformité
La sécurité était non négociable. Pour les cobots, j'ai combiné :
- barrières lumineuses et zones de protection pour les tâches à risque ;
- capteurs de force et modes de sécurité embarqués (ex. : arrêts au contact) ;
- procédures claires définies avec le CHSCT/DP et des sessions d'information obligatoires.
Nous avons aussi documenté chaque cellule (FDS, référent techniques, checklists quotidiennes) pour rester conforme aux normes applicables (ISO 10218, IEC 61508 selon cas).
Maintenance, supervision et données
Un déploiement de 100 cobots implique une stratégie de maintenance et une couche IT robuste :
- mise en place d'une plateforme IIoT (nous avons utilisé MindSphere + API des constructeurs) pour centraliser les logs, suivre l'utilisation et détecter les dérives ;
- maintenance préventive planifiée et contrats de support locaux ;
- tableaux de bord en temps réel pour les encadrants (OEE, MTTR, MTBF par cellule).
| Indicateur | Avant | Après (100 cobots) |
|---|---|---|
| Temps de cycle moyen | 100 s | 92 s |
| Taux de défaut | 3,2% | 2,6% |
| OEE | 65% | 72% |
Modèle économique : comment atteindre +8% sans licenciements ?
Atteindre un gain net de productivité de 8% implique plusieurs leviers combinés :
- optimisation des temps de cycle et réduction des rebuts ;
- relocalisation des ressources humaines vers le contrôle et l'amélioration continue (productivité humaine préservée mais orientée différemment) ;
- amélioration de la disponibilité machine via la maintenance prédictive ;
- investissements amortis sur 3 à 5 ans, avec un ROI accéléré par la réduction des rebuts et l'augmentation de cadence.
Dans notre business case, le coût d'acquisition et d'intégration des 100 cobots était compensé par :
- une réduction estimée des coûts non qualité de 20% ;
- la hausse de la production horaire de 8% qui a généré un sur-chiffre d'affaires sans coûts salariaux additionnels majeurs ;
- une économie sur les arrêts maladies et l'absentéisme liés aux TMS.
Résistance au changement et bonnes pratiques
La résistance au changement est normale. Voici les actions qui ont aidé à la surmonter :
- communication transparente : expliquer les enjeux, les gains et les parcours pour chacun ;
- implication des syndicats et des représentants du personnel dès la phase de conception ;
- phase pilote visible et sessions « hands-on » pour que les opérateurs touchent et programment les cobots eux-mêmes ;
- mesures d'accompagnement RH : formation, mobilité interne, accompagnement individuel.
Quelques retours concrets et erreurs évitées
Parmi les enseignements pratiques :
- ne pas sous-estimer l'ergonomie des postes autour du cobot : parfois, c'est la disposition des tiroirs ou l'éclairage qui limite la productivité ;
- éviter l'over-automation : toutes les tâches ne gagnent pas à être robotisées ;
- prévoir des interfaces homme-machine simples (tablettes, boutons physiques) pour que l'acceptation soit rapide ;
- préparer la supply chain en amont : un cobot sans outillage adapté est inutilisable.
Déployer 100 cobots sur une ligne automobile n'est pas un exploit technologique isolé : c'est un projet d'entreprise qui mêle ingénierie, RH, sécurité et data. En suivant une démarche progressive, en impliquant les équipes et en gardant le cap sur les indicateurs métiers, il est possible d'améliorer la productivité de plusieurs points — dans notre cas, autour de +8% — tout en conservant les emplois et en créant des postes à plus forte valeur ajoutée. Si vous souhaitez, je peux partager le modèle financier détaillé et le plan de formation que nous avons utilisé pour ce projet.