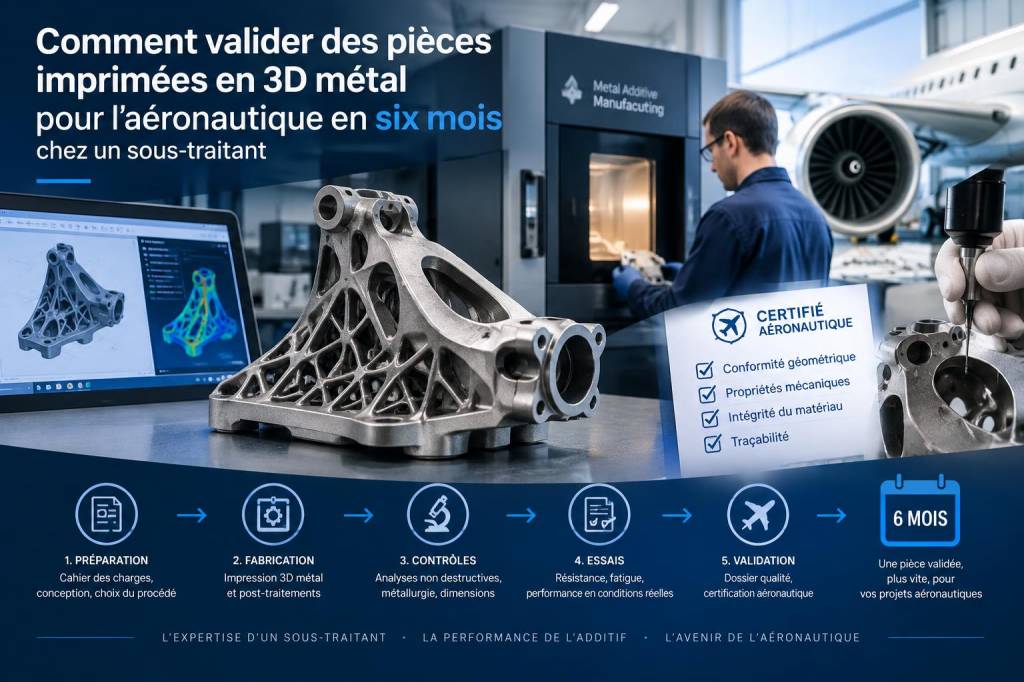
Valider des pièces imprimées en métal pour l'aéronautique en six mois chez un sous-traitant : c'était le défi que j'ai relevé récemment. Je vous partage ici la méthodologie que j'ai mise en place, les décisions critiques, les tests incontournables et les pièges à éviter. Mon but : vous donner une feuille de route concrète et directement exploitable pour arriver à une qualification fiable et conforme aux exigences aéronautiques (clients OEM, EASA/FAA, exigences AS9100/NADCAP).
Comprendre le périmètre et aligner les parties prenantes
La première erreur serait de commencer par la machine. J'ai d'abord réuni le client, le bureau d'études, le service qualité et l'atelier pour définir :
Ce cadrage m'a permis d'établir une qualification plan et de prioriser les essais. Sans l'accord du client sur le périmètre, la qualification peut s'éterniser.
Choix du procédé et du matériau
Pour l'aéronautique, j'ai privilégié le Laser Powder Bed Fusion (L-PBF / SLM) pour les pièces structurales et Inconel/Ti-6Al-4V selon l'application. Le choix se base sur :
J'ai formalisé une spécification matière incluse dans le dossier de qualification : provenance de la poudre, granulométrie, analyses chimiques, cycle de réutilisation, conditionnement et traçabilité lot.
Plan de qualification : structure et phases
Pour tenir six mois, il faut un plan structuré, simple et time-boxé. Le mien comportait ces phases :
Chaque phase avait des critères d'arrêt (go/no-go) clairs : densité min., porosité max. en CT, résistance à la traction et endurance min., répétabilité dimensionnelle, traçabilité complète.
Qualification machine et paramètres
Avant de produire des pièces qualifiées, j'ai qualifié la chaîne machine + procédé : calibrage laser, atmosphère (oxygène <100 ppm souvent), profils thermiques, paramètres de scan, supports et orientation. J'ai utilisé des témoins process (coupons de densité, plaques de référence) et une approche de Design of Experiments pour réduire le nombre d'essais.
Les critères retenus :
Essais mécaniques et métallographiques
J'ai planifié des matrices d'essais en accord avec l'usage : traction, dureté, résilience (si demandé), fatigue (essentiel en aéronautique), et analyses métallographiques (microstructure, présence d'inclusions). Pour gagner du temps :
Ne sous-estimez pas le temps de la qualification fatigue : prévoir des bancs d'essai et des séries suffisamment grandes pour statistique.
Contrôles non destructifs et métrologie
Pour valider l'absence de défauts critiques, j'ai combiné :
Le CT-scan est souvent décisif : il fournit une quantification de porosité et un comparatif pièce/FAO. J'ai négocié avec un prestataire local pour plusieurs scans par mois afin d'optimiser le planning.
Post-traitements, traitements thermiques et finition
La validation doit inclure tous les post-traitements : détourage, usinage, traitement thermique (solution + vieillissement pour certains alliages), grenaillage/peening, et éventuellement contrôle de rugosité. J'ai défini des procédures opératoires (SOP) et les paramètres critiques : températures, temps, atmosphère, intensité de grenaillage.
J'ai aussi vérifié l'impact des traitements sur la microstructure et les propriétés mécaniques. Parfois, le même jeu de paramètres machine produit de bonnes pièces qui se dégradent après un traitement thermique inadapté — il faut donc qualifier la combinaison entière.
Qualité, traçabilité et dossier de lot
Le dossier de qualification et le dossier de lot sont vos pièces maîtresses pour la livraison au client et pour la certification éventuelle. Ils comprennent :
J'ai systématisé les numéros de lot et la traçabilité depuis la poudre jusqu'à la pièce finie. En cas d'audit client ou réglementaire, c'est ce dossier qui fera la différence.
Exigences réglementaires et certifications
Pour l'aéronautique, il faut garder en tête :
J'ai intégré des points d'audit interne tout au long des six mois pour garantir que la documentation et les pratiques tiennent l'épreuve d'un audit externe.
Tableau récapitulatif du planning (6 mois)
| Semaines | Objectifs |
|---|---|
| 1–2 | Cadre projet, commande poudre et matières, alignement client |
| 3–6 | Qualification machine, optimisation paramètres, témoins process |
| 7–12 | Essais mécaniques, métallographie, premiers CT-scan |
| 13–18 | NDT complet, contrôles dimensionnels, ajustements |
| 19–24 | Pré-série pilote, dossier lot final, audits internes |
Checklist opérationnelle rapide
En suivant cette approche structurée et en gardant une communication serrée avec le client, il est tout à fait réaliste de parvenir à une validation de pièces métalliques pour l'aéronautique en six mois. L'essentiel : anticiper les longs essais (fatigue), sécuriser la traçabilité matière et intégrer les post-traitements dans la qualification dès le départ.